


Koliko uobičajenih metoda površinske obrade poznajete?
Površinska obrada je procesna metoda umjetnog oblikovanja površinskog sloja na površini materijala supstrata koji ima drugačija mehanička, fizikalna i kemijska svojstva od supstrata. Svrha površinske obrade je ispunjavanje zahtjeva otpornosti na koroziju, otpornosti na trošenje, ukrašavanja ili drugih posebnih funkcija proizvoda. Danas ćemo podijeliti neke uobičajene metode obrade površina i vidjeti koliko ih poznajete~
1, Poliranje
Poliranje se odnosi na postupak korištenja mehaničkih, kemijskih ili elektrokemijskih sila za smanjenje površinske hrapavosti obratka, kako bi se dobila svijetla i ravna površina. To je proces modificiranja površine obratka pomoću alata za poliranje i abrazivnih čestica ili drugih medija za poliranje. Poliranjem se ne može poboljšati dimenzionalna ili geometrijska točnost izratka, već je cilj postići glatku površinu ili zrcalni sjaj, ponekad se koristi i za uklanjanje sjaja (izumiranje). Obično se kotači za poliranje koriste kao alati za poliranje. Kotači za poliranje općenito se izrađuju slaganjem više slojeva platna, pusta ili kože, s metalnim kružnim pločama pričvršćenim s obje strane. Rub kotača premazan je sredstvom za poliranje ravnomjerno pomiješanim s mikroabrazivom i mašću. Tijekom poliranja, rotirajući kotač za poliranje velike brzine (s obodnom brzinom od preko 20 metara/sekundi) pritišće obradak, uzrokujući da se abraziv kotrlja i lagano reže na površini obratka, čime se dobiva svijetla površina za obradu. Hrapavost površine općenito može doseći Ra0.63-0.01 mikrometara; Kada koristite nemasna sredstva za poliranje, svijetla površina se može matirati kako bi se poboljšao izgled. Za različite postupke poliranja: grubo poliranje (osnovni postupak poliranja), srednje poliranje (postupak precizne strojne obrade) i precizno poliranje (postupak poliranja), odabirom odgovarajućih kotača za poliranje može se postići najbolji učinak poliranja i poboljšati učinkovitost poliranja.
2, Pjeskarenje
Proces čišćenja i ohrapavljavanja površine podloge korištenjem utjecaja brzog protoka pijeska. Koristeći komprimirani zrak kao snagu, formira se mlazni snop velike brzine za raspršivanje materijala (pijesak rude bakra, kvarcni pijesak, dijamantni pijesak, željezni pijesak, Hainan pijesak) velikom brzinom na površinu obratka koji se obrađuje, uzrokujući promjene u izgledu ili obliku vanjske površine izratka. Zbog utjecaja i učinaka rezanja abraziva na površinu obratka, površina obratka dobiva određeni stupanj čistoće i različite hrapavosti, poboljšavajući mehanička svojstva površine obratka, stoga se poboljšava otpornost obratka na zamor, prianjanje između to i premaz se povećava, trajnost premaza se produljuje, a također je koristan za izravnavanje i dekoraciju premaza.

III izvlačenje žice
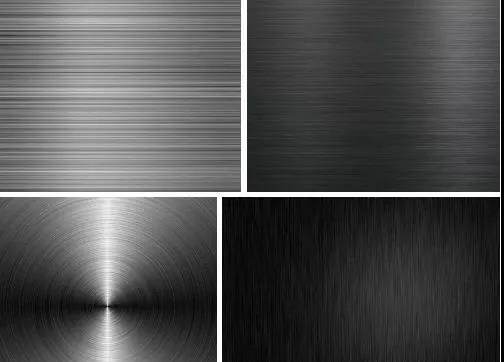
To je metoda površinske obrade koja oblikuje linije na površini obratka brušenjem proizvoda radi postizanja dekorativnih učinaka. Prema različitim uzorcima nakon crtanja, može se podijeliti na: ravno crtanje, nepravilno crtanje, mreškanje i spiralno crtanje. Obrada površinskim izvlačenjem žice je metoda površinske obrade koja oblikuje linije na površini obratka brušenjem proizvoda radi postizanja dekorativnih učinaka. Zbog svoje sposobnosti da odražava teksturu metalnih materijala, obrada površinskog izvlačenja žice stekla je sve veću popularnost i široku primjenu među korisnicima.
4, Anodizacija
Proces elektrolitičke oksidacije u kojem se površina aluminija i aluminijskih legura obično pretvara u sloj oksidnog filma koji ima zaštitna, dekorativna i druga funkcionalna svojstva. Polazeći od ove definicije, eloksiranje aluminija uključuje samo proces stvaranja anodiziranog filma. Koristeći komponente metala ili legure kao anode, elektrolizom se na njihovoj površini stvara oksidni film. Filmovi od metalnog oksida mijenjaju stanje i svojstva površine, kao što je bojanje površine, poboljšavaju otpornost na koroziju, povećavaju otpornost na trošenje i tvrdoću te štite površinu metala. Na primjer, eloksiranje aluminija uključuje stavljanje aluminija i njegovih legura u odgovarajuće elektrolite (kao što su sumporna kiselina, kromna kiselina, oksalna kiselina itd.) kao anode i provođenje elektrolize pod određenim uvjetima i vanjskom strujom. Anodizirani aluminij ili njegove legure oksidiraju se, tvoreći tanak sloj aluminijevog oksida na površini, debljine 5-30 mikrona. Tvrdi anodizirani oksidni film može dosegnuti 25-150 mikrona. Anodizirani aluminij ili njegove legure poboljšavaju svoju tvrdoću i otpornost na trošenje, dostižući 250-500 kilograma po kvadratnom milimetru. Imaju dobru otpornost na toplinu, visoko talište od 2320 K za filmove od tvrdog anodiziranog oksida, izvrsna izolacijska svojstva i otpornost na probojni napon do 2000 V, čime se povećava njihova otpornost na koroziju ω= 0.03 NaCl slani sprej ne korodira tisućama sati. Tanki oksidni film sadrži veliki broj mikropora, koje mogu adsorbirati različita maziva i prikladne su za proizvodnju cilindara motora ili drugih dijelova otpornih na habanje; Mikropore membrane imaju jak adsorpcijski kapacitet i mogu se obojiti u razne lijepe i jarke boje. Neželjezni metali ili njihove legure (kao što su aluminij, magnezij i njihove legure) mogu biti podvrgnuti anodizaciji, koja se naširoko koristi u mehaničkim dijelovima, zrakoplovnim i automobilskim komponentama, preciznim instrumentima i radio opremi, dnevnim potrepštinama i dekoraciji zgrada. Općenito govoreći, anoda je izrađena od aluminija ili aluminijeve legure, dok je katoda izrađena od olovne ploče. Aluminijske i olovne ploče stavljaju se zajedno u vodenu otopinu, koja sadrži sumpornu kiselinu, oksalnu kiselinu, kromnu kiselinu itd., za elektrolizu kako bi se stvorio oksidni film na površini aluminijskih i olovnih ploča. Među tim kiselinama najraširenija je anodna oksidacija sumpornom kiselinom.
tijek procesa
Jednobojne i gradijentne boje: poliranje/pjeskarenje/crtanje → odmašćivanje → eloksiranje → neutralizacija → bojanje → brtvljenje → sušenje
Dvostruka boja: ① Poliranje/pjeskarenje/crtanje → odmašćivanje → zaštita → eloksiranje 1 → eloksiranje 2 → brtvljenje → sušenje
② Poliranje/pjeskarenje/crtanje → odmašćivanje → eloksiranje 1 → lasersko graviranje → eloksiranje 2 → brtvljenje → sušenje
Tehničke karakteristike
1. Povećajte snagu,
2. Provedite bilo koju boju osim bijele.
3. Ostvarite brtvljenje bez nikla kako biste zadovoljili zahtjeve zemalja kao što su Europa i Sjedinjene Države za bez nikla.
5, Elektroforeza
Proces se dijeli na anodnu elektroforezu i katodnu elektroforezu. Ako su čestice premaza negativno nabijene, a obradak je anoda, čestice premaza će pod djelovanjem sile električnog polja taložiti film na obradak, što se naziva anodna elektroforeza; Naprotiv, ako su čestice premaza pozitivno nabijene i obradak je katoda, taloženje čestica premaza na obradak naziva se katodna elektroforeza.
Opći tijek procesa anodne elektroforeze je sljedeći: prethodna obrada obratka (odmašćivanje → pranje vrućom vodom → uklanjanje hrđe → pranje hladnom vodom → fosfatiranje → pranje vrućom vodom → pasivizacija) → anodna elektroforeza → naknadna obrada obratka ( pranje čistom vodom → sušenje).
1. Uklonite ulje. Otopina je općenito vruća alkalna kemijska otopina za odmašćivanje, s temperaturom od 60 stupnjeva (grijanje parom) i vremenom od oko 20 minuta.
2. Pranje toplom vodom. Temperatura 60 stupnjeva (grijanje parom), vrijeme 2 minute.
3. Rust removal. Using H2SO4 or HCl, such as hydrochloric acid rust removal solution, the total acidity of HCl should be ≥ 43 points; Free acidity>41 bod; Dodajte 1,5% sredstva za čišćenje; Perite na sobnoj temperaturi 10-20 minuta.
4. Operite se hladnom vodom. Isperite tekućom hladnom vodom 1 minutu.
5. Fosfatizacija. Korištenjem fosfatiranja na srednjoj temperaturi (fosfatiranje na 60 stupnjeva tijekom 10 minuta), otopina za fosfatiranje može se koristiti kao komercijalno dostupan gotov proizvod.
Gornji postupak se također može zamijeniti pjeskarenjem → pranje vodom.
6. Pasivacija. Upotrijebite lijekove koji su kompatibilni s otopinom za fosfatiranje (osigurao ih je proizvođač koji prodaje otopinu za fosfatiranje) i ostavite da stoji na sobnoj temperaturi 1-2 minuta.
7. Anodna elektroforeza. Sastav elektrolita: H08-1 crna elektroforetska boja, maseni udio krutine 9% -12%, maseni udio destilirane vode 88% -91%. Napon: (70 ± 10) V; Vrijeme: 2-2.5 minuta; Temperatura boje: 15-35 stupanj ; pH vrijednost otopine boje: 8-8.5. Obavezno isključite struju kada obradak uđe ili izađe iz utora. Tijekom procesa elektroforeze, struja se postupno smanjuje kako se film boje zgušnjava.
8. Operite čistom vodom. Operite u tekućoj hladnoj vodi.
9. Sušenje. Pecite u pećnici na temperaturi od (165 ± 5) stupnjeva 40-60 minuta.

VI PVD
PVD je skraćenica za Physical Vapor Deposition, koja se odnosi na korištenje tehnologije pražnjenja u luku niskog napona i velike struje u uvjetima vakuuma. Plinsko pražnjenje koristi se za isparavanje ciljnog materijala i ionizaciju isparene tvari i plina. Učinak ubrzanja električnog polja koristi se za taloženje isparene tvari i produkata njezine reakcije na obratku. Tehnologija fizičkog taloženja parom ima jednostavan postupak, poboljšava okoliš, ne zagađuje okoliš, troši manje materijala, stvara jednoličan i gust film i ima snažno prianjanje na podlogu. Ova tehnologija ima široku primjenu u zrakoplovstvu, elektronici, optici, strojevima, građevinarstvu, lakoj industriji, metalurgiji, materijalima i drugim područjima. Može pripremiti filmske slojeve sa karakteristikama kao što su otpornost na habanje, otpornost na koroziju, dekoracija, vodljivost, izolacija, fotovodljivost, piezoelektricitet, magnetizam, podmazivanje, supravodljivost itd.
7, Galvanizacija
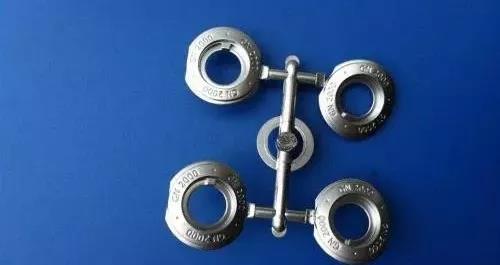
Galvanizacija je postupak nanošenja tankog sloja drugih metala ili legura na određene metalne površine pomoću principa elektrolize. To je proces koji koristi elektrolizu za pričvršćivanje metalnog filma na površinu metala ili drugih komponenti materijala, čime se sprječava oksidacija metala (kao što je hrđa), poboljšava otpornost na habanje, vodljivost, refleksiju, otpornost na koroziju (kao što je bakrov sulfat) i poboljšanje estetike. Vanjski sloj mnogih kovanica također je galvaniziran.
8, Bakropis
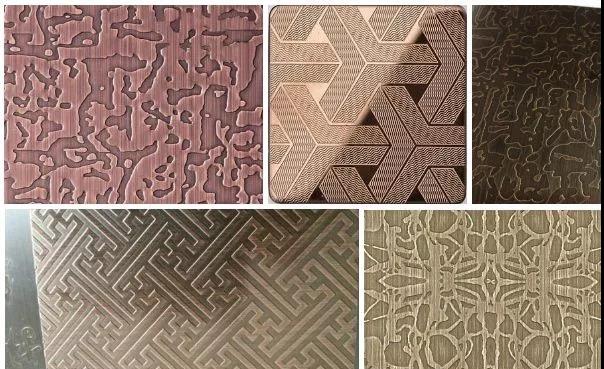
Uobičajeno nagrizanje, također poznato kao fotokemijsko nagrizanje, odnosi se na uklanjanje zaštitnog filma na području koje treba nagrizati nakon izrade i razvijanja ploče za izlaganje, te na kontakt s kemijskom otopinom tijekom nagrizanja kako bi se postigao učinak korozije otapanja, formiranje efekt konkavnog konveksnog ili šupljeg oblikovanja.
Tijek procesa:
Metoda izlaganja: Prema grafikama, inženjering će odrediti veličinu pripreme materijala, pripreme materijala, čišćenja materijala, sušenja, nanošenja filma ili premazivanja, sušenja, izlaganja, razvijanja, sušenja, jetkanja, uklanjanja filma i OK
Metoda sitotiska: rezanje → čišćenje ploče (nehrđajući čelik i drugi metalni materijali) → sitotisak → jetkanje → delaminacija → OK
9, Premazivanje raspršivanjem
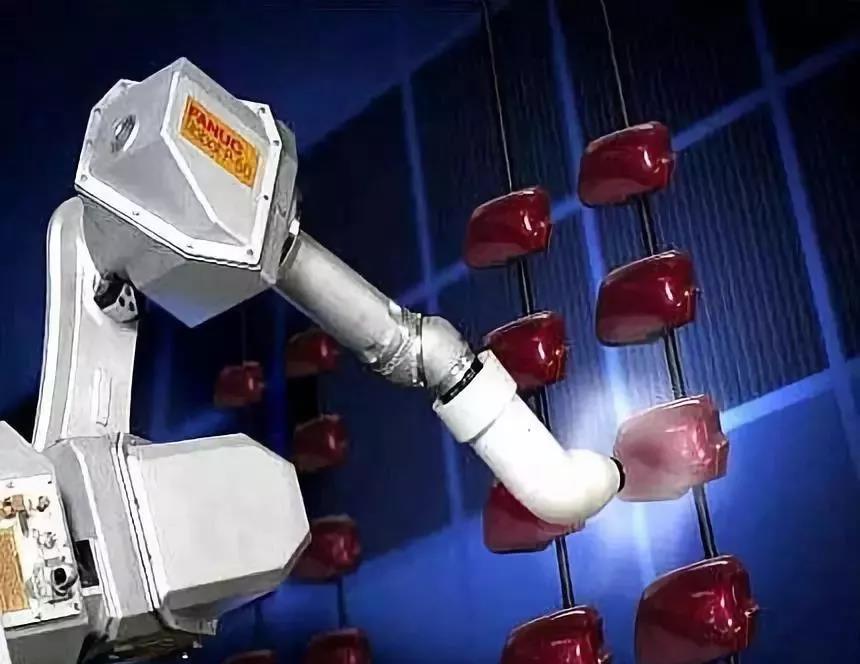
Premazivanje raspršivanjem je metoda premazivanja koja koristi pištolj za prskanje ili raspršivač s diskom, uz pomoć pritiska ili centrifugalne sile, za raspršivanje u jednolične i fine kapljice, te ih nanosi na površinu premazanog predmeta. Može se podijeliti na raspršivanje zrakom, raspršivanje bez zraka, elektrostatsko raspršivanje i razne izvedene metode gore spomenutih osnovnih oblika raspršivanja, kao što je raspršivanje raspršivanjem visokog protoka niskog tlaka, toplinsko raspršivanje, automatsko raspršivanje, raspršivanje više grupa, itd. Postupak raspršivanja ima visoku proizvodnu učinkovitost i pogodan je za ručno upravljanje i industrijsku automatizaciju proizvodnje. Široko se koristi u hardveru, plastici, namještaju, vojnoj industriji, brodovima i drugim područjima. To je danas najčešća metoda premazivanja; Operacija raspršivanja zahtijeva radionicu bez prašine s ekološkim zahtjevima u rasponu od milijun do stotinu razina. Oprema za raspršivanje uključuje pištolj za raspršivanje, prostoriju za bojanje raspršivanjem, prostoriju za opskrbu bojom, peć za sušenje/sušionicu, opremu za prijenos obratka za prskanje, opremu za odmagljivanje i obradu otpadnih voda te opremu za obradu ispušnih plinova. Raspršivanje visokog protoka i niskog tlaka rezultira niskim tlakom raspršivanja i malom brzinom mlaza zraka. Niska radna brzina raspršivanja premaza poboljšava situaciju u kojoj se premaz odbija od površine premazanog predmeta. Stopa lakiranja povećana je s 30% na 40% uobičajenog raspršivanja zrakom na 65% do 85%. Raspršite premaz na kožnu površinu pomoću pištolja za raspršivanje ili stroja za raspršivanje u boji svijetle kože.
10, Lasersko rezbarenje
Također poznat kao lasersko graviranje ili lasersko označavanje, to je proces površinske obrade koji koristi optičke principe.
Korištenje fokusirane laserske zrake visokog intenziteta koju emitira laser u žarišnoj točki. Učinak označavanja je izlaganje dubokih tvari isparavanjem površinskih tvari ili izazivanje kemijskih i fizičkih promjena površinskih tvari svjetlosnom energijom ili izgaranje neke tvari kroz svjetlosnu energiju i "gravirati" ih, ili spaliti neke tvari pomoću svjetlosne energije i prikazati željenu ugraviranu grafiku i tekst.


