


CNC početnici s nultom operacijom, osnovno znanje o obradnim centrima za početnike
Koraci pokretanja CNC tokarilice su sljedeći:
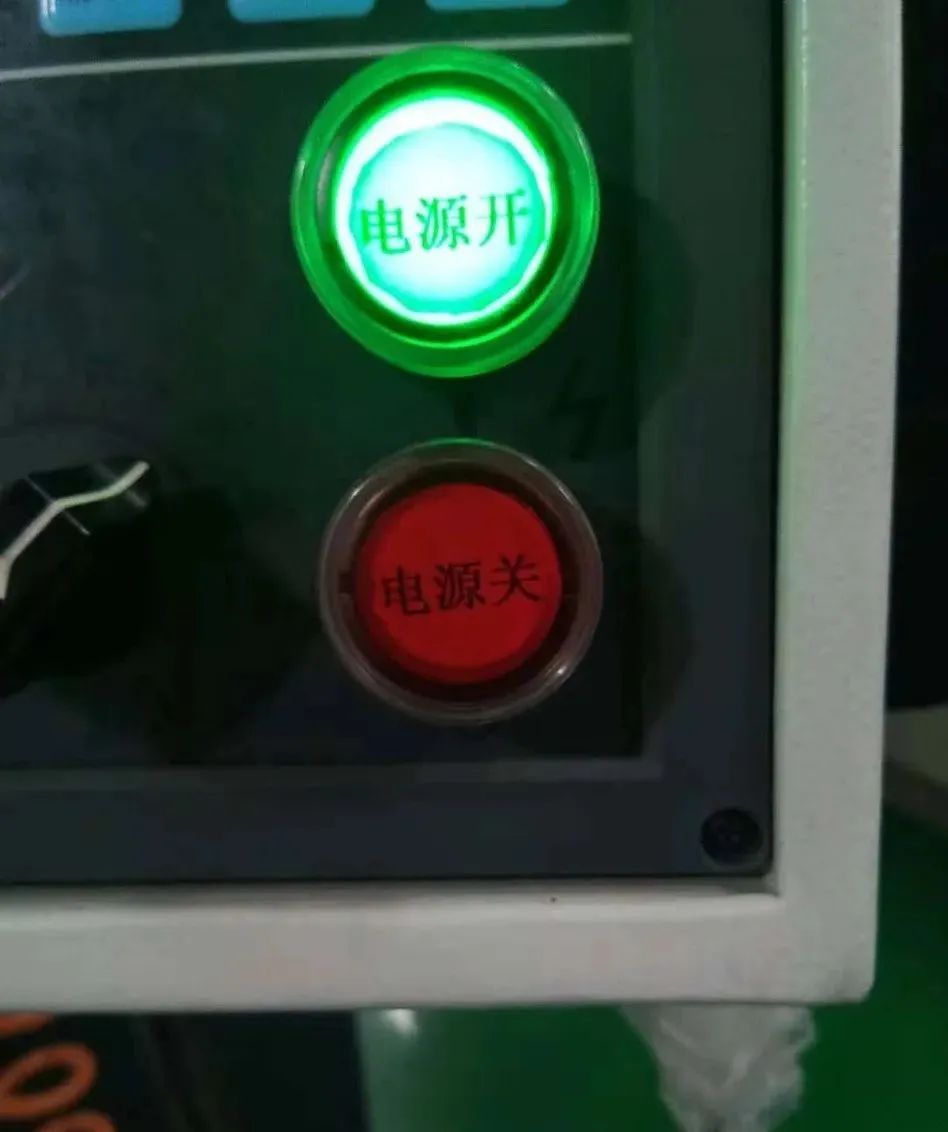
(1) Uključite glavnu sklopku napajanja električnog ormarića alatnog stroja, spojite glavno napajanje alatnog stroja, svjetlo indikatora napajanja će se upaliti i ventilator za hlađenje električnog ormarića će se pokrenuti;
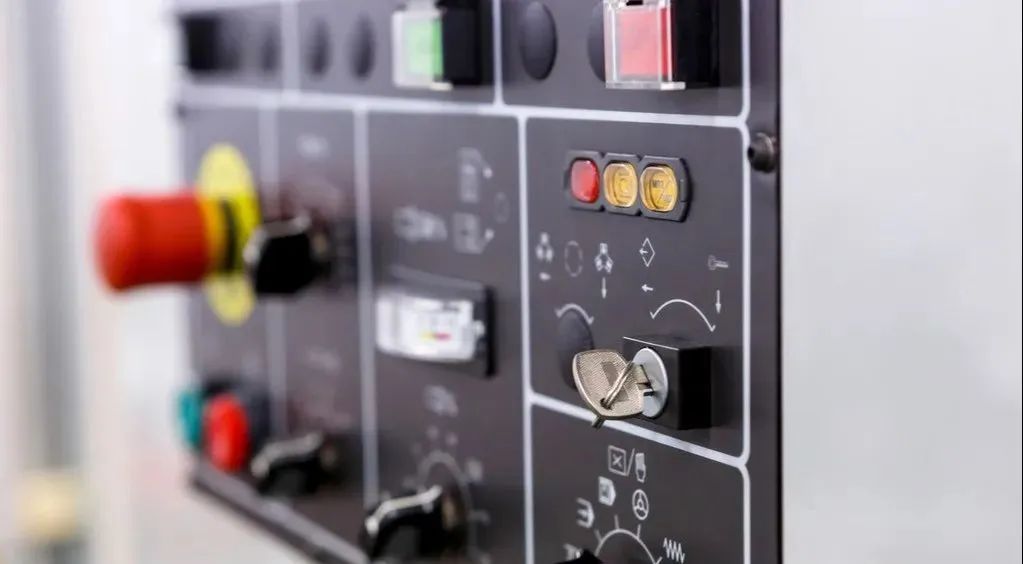
(2) Pritisnite tipku za pokretanje sustava [ON] na upravljačkoj ploči stroja (pritisnite tipku [OFF] kada se gasi) za uključivanje CNC sustava. Pričekajte da monitor proradi i prikaže početni zaslon;
(3) Otpustite tipku [Emergency Stop] (pritisnite tipku [Emergency Stop] prilikom isključivanja) za uključivanje servo sustava.
(4) Gašenje se provodi obrnutim redoslijedom.
(2) Koraci za povratak na referentnu točku su sljedeći:
Postavite način rada na položaj gumba "Povratak na nulu" i svjetlosni indikator ovog gumba će zasvijetliti. Pritisnite gumb "+X" i radni stol će se pomaknuti prema referentnoj točki u načinu brzog uvlačenja. Nakon povratka na referentnu točku, upalit će se indikatorska lampica "X Zero". Pritisnite tipku [+Z] za dovršetak operacije vraćanja na referentnu točku u smjeru Z.
2. MDI metoda za povratak na referentnu točku
(1) Odaberite način rada upravljačke ploče stroja i pritisnite tipku MDI;
(2) Odaberite tipku programske funkcije 【PROG】 na ploči CNC sustava;
(3) Odaberite tipku [Insert] na ploči CNC sustava i unesite naredbu "G28 U0 W0";
(4) Pritisnite tipku CYSLE START za pokretanje programa natrag na nulu.
(3) Koraci za ublažavanje prekomjernog putovanja:
Kada se alatni stroj pomakne do granice radnog raspona, pritisnut će granični prekidač, a CNC sustav će generirati alarm prekoračenja. U ovom trenutku alatni stroj ne može raditi. Tokarilice s numeričkim upravljanjem često koriste dvije metode za zaštitu alatnog stroja: zaštitu od prekomjernog hoda softvera i zaštitu od prekoračenja hardvera.
Kada postoji prekoračenje po osi X ili Z, prikazat će se "Greška". Pritisnite tipku 【PORUKA】 da odredite koja os ima prekoračenje. (1) Postavite način rada na ručni 【 JOG 】 ili ručni kotač 【 MPJ 】;
(2) Pritisnite gumb za resetiranje na ploči CNC sustava (ako postoji gumb za otpuštanje prekomjernog hoda, držite gumb);
(3) Ako dođe do prekoračenja u smjeru +X, odaberite suprotan smjer i pritisnite tipku 【 - X 】 za pomicanje držača alata za otpuštanje prekoračenja. Metoda za otpuštanje prekoračenja u drugim smjerovima je ista.
(4) Ručni kontinuirani koraci hranjenja:
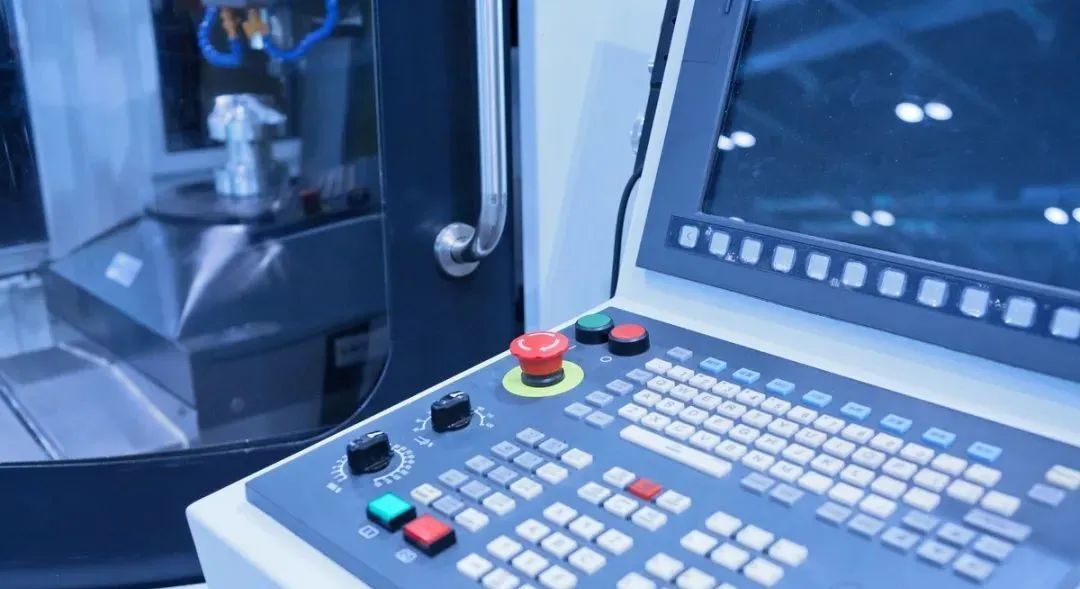
Postavite način rada na ručni način rada [JOG] i svjetlo indikatora ove tipke će biti uključeno. Najprije postavite povećanje prilagodbe uvlačenja, a zatim pritisnite [+Z] ili [- Z], [+X] ili [- X] za neprekidno pomicanje koordinatne osi; Prilikom uvlačenja u ručnom načinu rada [JOG], držanje gumba [Fast Forward] u isto vrijeme proizvest će brzo naprijed ili negativno pomicanje odgovarajuće osi.
(5) Koraci dodavanja ručnog kotača:
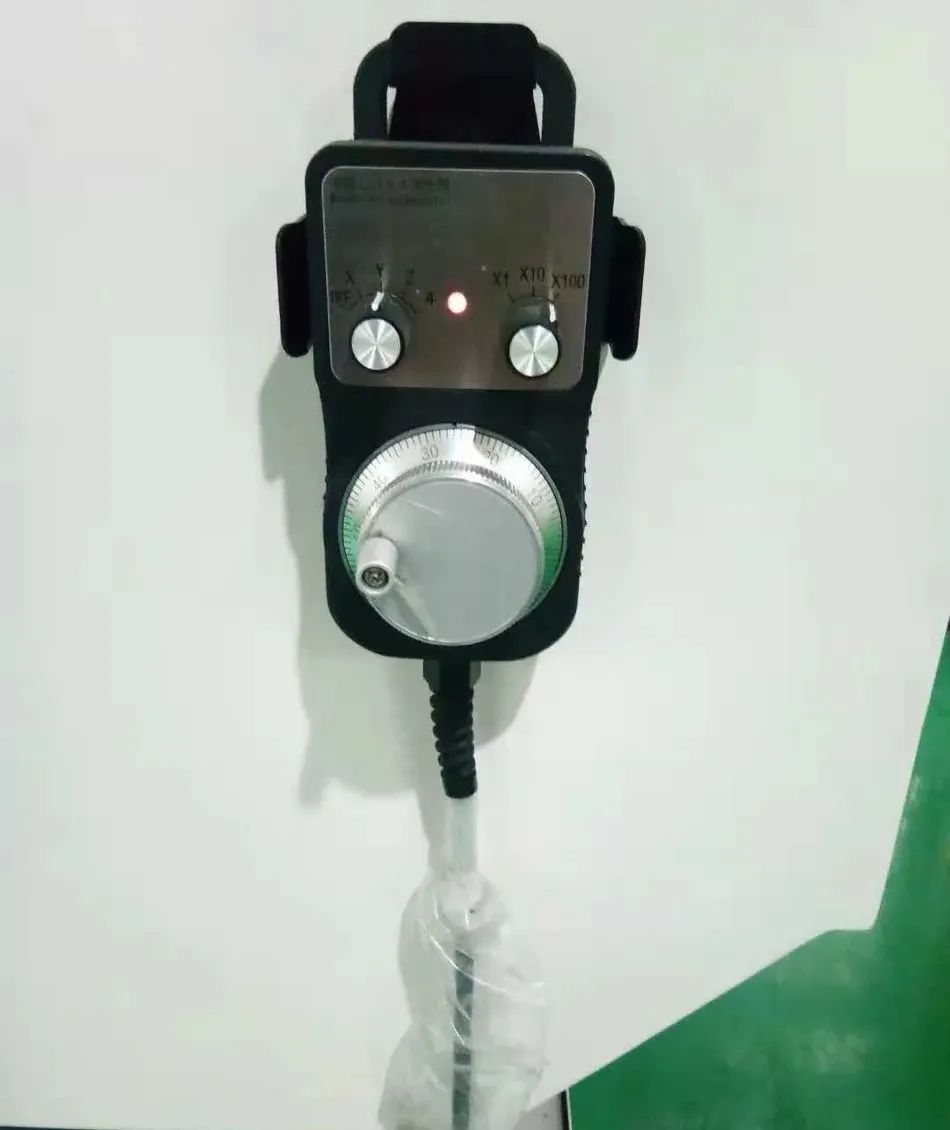
Postavite način rada u način rada ručnog kotača [MPJ] i svjetlo indikatora ove tipke će zasvijetliti. Koraci za postavljanje popravka dovoda za oslobađanje prekoračenja su sljedeći:
Podesite povećanje, odaberite os koju želite pomaknuti. Ako Z-os treba pomaknuti, postavite prekidač za odabir koordinatne osi u Z zupčanik i odaberite jedan korak generatora impulsa ručnog kotača u smjeru kazaljke na satu ili suprotno od kazaljke na satu kako biste kontrolirali Z-os za pomicanje prema naprijed ili negativno za inkrementalnu vrijednost. Ako se impulsi pojavljuju kontinuirano, Z-os alatnog stroja pomicat će se kontinuirano. Pomaknite X-os i postavite prekidač za odabir koordinatne osi u položaj X. Ostale operacije su iste kao operacije Z-osi.
(6) Koraci uspostave programa:
U FANUC Series 0i Mate TD sustavu, kreiranje programa zahtijeva prvo unos broja programa i njegovo pohranjivanje, a zatim unos riječi programa. Konkretna operacija je sljedeća:
(1) Otvorite programsku zaštitnu bravu, postavite radni način na način uređivanja [UREĐIVANJE] i indikatorsko svjetlo za ovu tipku će biti uključeno;
(2) Pritisnite tipku programa 【 ROG 】 za ulazak u ekran za uređivanje programa, unesite adresu "O" i broj programa koji želite kreirati, kao što je O0001, pritisnite tipku točka-zarez 【 EOB 】, a zatim pritisnite tipku za umetanje 【 Umetni 】 za stvaranje novog programa O0001;
(3) Upiši redom riječi svakog segmenta programa. Nakon unosa svakog segmenta programa pritisnite tipku točka-zarez [EOB], a zatim pritisnite tipku za umetanje [Insert] dok se ne unesu svi segmenti programa. Ako je unos programske riječi netočan, pritisnite tipku za poništavanje [CAN] za poništavanje. Kontinuirano pritiskanje tipke za odustajanje [CAN] može poništiti više riječi.
(7) Koraci uređivanja postupka:
Uređivanje programa uključuje operacije kao što su izmjena, umetanje, zamjena, brisanje itd. Konkretne operacije su sljedeće:
(1) Zamjena znakova: Pomoću tipki za pomicanje pokazivača pomaknite pokazivač na znak koji treba zamijeniti. Nakon unosa znaka koji želite zamijeniti, pritisnite gumb Zamijeni.
(2) Umetni znak: Koristite tipku za pomicanje pokazivača da pomaknete pokazivač na prethodni znak koji želite umetnuti, unesite znak koji želite umetnuti i pritisnite gumb Umetni.
(3) Brisanje znakova: Pomoću tipke za pomicanje pokazivača pomaknite pokazivač na željenu riječ koju želite izbrisati i pritisnite tipku za brisanje [DELETE] za brisanje.
(8) Radni koraci poziva procedure:
Pozovite postojeći program u memoriji za uređivanje ili pripremu za automatsku obradu. Specifična operacija je sljedeća: postavite radni način na način uređivanja [EDIT] i indikatorska lampica ove tipke će biti uključena. Pritisnite tipku programske funkcije 【PROG】 i unesite broj programa, kao što je O0001. Pritisnite tipku sa strelicom prema dolje na kursoru za pozivanje programa. Ako program premašuje jednu stranicu, možete pritisnuti tipke gore i dolje za prikaz programa.


