Detaljno objašnjenje proizvodnih linija inteligentne proizvodnje
Automatske proizvodne linije postupno se razvijaju na temelju montažnih linija. Oni su proizvodni sustav koji povezuje grupu CNC alatnih strojeva i pomoćne opreme prema slijedu procesa kroz transportni sustav obradaka i sustav upravljanja, te automatski dovršava cijeli ili dio procesa proizvodnje proizvoda. U cijeloj automatiziranoj proizvodnoj liniji, njen specifični sastav uključuje ukupno 13 dijelova, uglavnom uključujući različita funkcionalna mjesta, različite funkcionalne module, senzore, solenoidne ventile i sučelja za uvoz i izvoz. Među njima, funkcionalna mjesta uglavnom uključuju materijalne stanice, stanice za obradu, stanice za sastavljanje i rukovanje te stanice za sortiranje gotovih proizvoda; Među različitim modulima postoji ukupno 5 vrsta, odnosno modul pretvarača frekvencije, modul napajanja, PLC modul i modul gumba te modul motornog pogona. Na temelju integriranja ovih dijelova, automatizirane proizvodne linije ne samo da mogu postići utovar i istovar i obradu, već i potpunu montažu, sortiranje i prijenos povezanog sadržaja.
Kao pojedinačni strojni proizvodi, inteligentni tokarski strojevi i centri za tokarenje mogu zadovoljiti proizvodnju i proizvodnju općih malih i jednostavnih dijelova. Međutim, s transformacijom i nadogradnjom načina industrijske proizvodnje na automatizaciju i fleksibilnost, tradicionalne operacije montažne trake više ne mogu zadovoljiti postojeće proizvodne zahtjeve visoke preciznosti, visoke učinkovitosti i visoke fleksibilnosti. Stoga su se razvile inteligentne proizvodne linije za tokarenje temeljene na inteligentnim robotima, inteligentnim tokarilicama i inteligentnim centrima za tokarenje. To će postati glavni smjer razvoja automatizacije proizvodnje. Inteligentna proizvodna linija za tokarenje uključuje opremu kao što je kontrola proizvodne linije, inspekcija kvalitete, roboti za rukovanje, strojevi za obradu, logističke transportne linije, upravljanje proizvodnjom i skladištenje gotovih proizvoda. Svaka oprema je važna komponenta inteligentne proizvodne linije tokarenja. Daljnjom integracijom sustava višestruke inteligentne proizvodne linije moći će formirati digitalne radionice i digitalne tvornice, postižući automatizaciju i inteligenciju cijele tvornice.
1 Cjelokupni raspored inteligentnih proizvodnih linija
Slika 1 prikazuje tipičnu inteligentnu proizvodnu liniju za tokarenje, koja uglavnom dovršava mješovitu automatsku obradu i proizvodnju dijelova od grubih do gotovih proizvoda. Proizvodna linija tokarenja sastoji se od sustava upravljanja proizvodnom linijom, jedinice za online detekciju, jedinice industrijskog robota, jedinice stroja za obradu, jedinice za skladištenje sirovina, jedinice za skladištenje gotovih proizvoda i jedinice za logistiku automobila RGV. Oprema za obradu koristi inteligentni alatni stroj serije CK koji proizvodi Shaanxi Baoji Machine Tool Group Co., Ltd., koji je opremljen inteligentnim CNC sustavom Baoji B80.

Slika 1 Inteligentna proizvodna linija za tokarenje [1]
1) Glavni upravljački sustav i jedinica za detekciju
Slika 2 prikazuje tipični sustav upravljanja koji je dizajnirao Shaanxi Baoji Machine Tool Group Co., Ltd., a sastoji se od unutarnjih terminala i terminala na licu mjesta. Unutarnji terminal opremljen je s više zaslona i baza podataka, koji su odgovorni za primanje proizvodnih i proizvodnih velikih podataka koji se prenose iz cijele proizvodne radionice. Zasloni se koriste za prikaz različitih statusa na mjestu korisničke radionice, uključujući status rada opreme, status obrade dijelova, logističku situaciju, status osoblja i informacije o okolišu kao što su temperatura i vlažnost na mjestu korisničke radionice. Osoblje višeg rukovodstva može lako pristupiti unutarnjem terminalu, vizualno i jasno vidjeti različite uvjete na licu mjesta. U proizvodnoj radionici korisnika opremljeni su terminali na licu mjesta za kontrolu rada cijele proizvodne linije na licu mjesta, kompletno prikupljanje, analizu, lokalno i daljinsko upravljanje osnovnim podacima opreme, dinamičku vizualizaciju informacija i druge operacije. Terminal na licu mjesta opremljen je zaslonom koji može jasno i praktično vidjeti različite statuse korisničke radionice, uključujući nadzor opreme, statistiku proizvodnje, statistiku grešaka, distribuciju opreme, analizu alarma, bazu znanja o procesu itd. site terminal može dodati nadzorne ploče za upravljanje proizvodnjom, učitati i preuzimati programe za obradu, identificirati osoblje provlačenjem kartica i izvoditi statistiku napretka i analizu proizvodnih zadataka. Može prikupljati i prenositi podatke na licu mjesta putem različitih metoda pristupa kao što su žični, Wi-Fi, 2G/3G/4G/5G, itd. Prikupljeni proizvodni veliki podaci mogu se prenijeti u bazu podataka SQLServer unutarnjeg terminala korisnika putem interneta , Interakcija podataka s unutarnjim terminalima putem terminalskih računala.
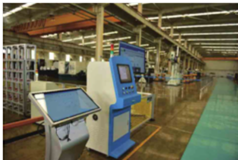
Slika 2 Opći sustav upravljanja [2]
Slika 3 prikazuje tipičnu mrežnu jedinicu za detekciju koja se sastoji od industrijskih robota, krajnjih efektora i senzora s više izvora. Nakon što logistički sustav transportira gotove proizvode na zadanu lokaciju, industrijski robot premješta cijelu jedinicu za detekciju na zadanu radnu stanicu i koristi vizualnu kameru za snimanje fotografija, prepoznavanje i lociranje dijelova koji se testiraju. Industrijski robot ponovno prilagođava svoj položaj kako bi poravnao cijelu jedinicu detekcije s dijelom koji se testira.
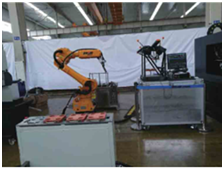
Slika 3 Jedinica za online detekciju
Nakon što su prepoznavanje i pozicioniranje završeni, krajnji efektor je odgovoran za hvatanje dijelova koji se testiraju. Dijelovi se putem industrijskog robota prenose na predviđeno mjesto na platformi za testiranje. Indikatori točnosti dijelova koji se testiraju, kao što su otvor blende, dubina, zakrivljenost, hrapavost i ravnost, detektiraju se online putem senzora s više izvora unaprijed opremljenih na platformi za testiranje. Inteligentni algoritmi također se mogu koristiti za automatsko mjerenje i klasificiranje dijelova, prijenos različitih vrsta komponenti na različite logističke linije i dovršetak operacija automatske klasifikacije dijelova. Jedinica za detekciju može vratiti rezultate detekcije glavnom kontrolnom sustavu putem Interneta, a operater može izravno vidjeti rezultate detekcije dijelova putem terminalnog računala i prikaza unutarnjeg ili glavnog kontrolnog sustava na licu mjesta. Ako ispunjava zahtjeve detekcije, može izravno nastaviti sa sljedećom operacijom radne stanice. Ako ne ispunjava zahtjeve, na zaslonu će se prikazati podsjetnik o nesukladnosti, a operater će donijeti prosudbe i odluke na temelju stupnja nesukladnosti dijelova. Nakon završetka detekcije, krajnji efektor grabi detektirane dijelove, a industrijski robot prenosi detektirane dijelove u logistički sustav, koji ih zatim transportira do sljedeće radne stanice na obradu.
2) Industrijski roboti i jedinice strojeva za tokarenje
Modul obrade koji je dizajnirao i proizveo Shaanxi Baoji Machine Tool Group Co., Ltd. prikazan je na slici 4, a sastoji se od dva dijela: industrijskih robota i strojeva za tokarenje. Među njima su industrijski roboti odgovorni za kretanje i hvatanje dijelova koji se obrađuju, a strojevi za tokarenje su inteligentni strojevi koji mogu osigurati visoku preciznost i učinkovitost obrade.
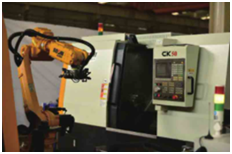
Slika 4 Modul za obradu
Nakon što logistički distribucijski sustav transportira sirove ili polugotove dijelove do određene radne stanice, industrijski robot grabi sirove ili polugotove dijelove i stavlja ih u inteligentni stroj za okretanje kako bi pomogao stroju u dovršavanju stezanja dijelova na biti obrađen. Za strojeve za tokarenje s dvije stanice, nakon što jedan inteligentni tokarilica dovrši posao tokarenja, industrijski robot prenosi polugotove dijelove u drugu inteligentnu tokarilicu kako bi dovršio obradu sljedeće stanice. Nakon završetka svih radova obrade, industrijski robot će zgrabiti i prenijeti gotove dijelove u logistički sustav, koji će zatim prenijeti dijelove na sljedeću radnu stanicu.
Stroj za tokarenje opremljen je inteligentnom funkcijom zaštite zdravlja, funkcijom toplinske kompenzacije temperature, funkcijom inteligentnog otkrivanja loma alata, funkcijom inteligentne optimizacije parametara procesa, funkcijom stručne dijagnoze, analizom dinamičke ravnoteže vretena i funkcijom inteligentnog upravljanja zdravljem, funkcijom aktivnog izbjegavanja vibracija vretena i inteligentnim funkcija batlera u oblaku [3]. Glavna funkcija inteligentnih alatnih strojeva je surađivati s industrijskim robotima kako bi se dovršili različiti stupnjevi obrade i proizvodnih zadataka, a pritom se osigurava učinkovitost i točnost obrade i proizvodnje dijelova. Korisnici mogu zamijeniti inteligentne alatne strojeve različitim vrstama alatnih strojeva u skladu s potrebama proizvodne radionice, kao što su strojevi za tokarenje velike brzine, precizni strojevi za tokarenje i obradni centri. Oni također mogu dodati ili smanjiti odgovarajuće inteligentne funkcije prema vlastitim potrebama kako bi formirali najprikladniju proizvodnu liniju za tokarenje za potrebe proizvodnje poduzeća.
3) Jedinica za logistiku i skladištenje gotovih proizvoda
Slika 5 prikazuje tipičnu logističku jedinicu koju je dizajnirao i proizveo Shaanxi Baoji Machine Tool Group Co., Ltd. Sastoji se od industrijskih robota, krajnjih efektora, RGV kolica, učvršćenja za transport dijelova i pješačkih staza, uglavnom ostvarujući prijenos i transport alatnog stroja obrađenih dijelova. U korisničkoj radionici, inteligentne proizvodne linije mogu biti opremljene jednom ili više logističkih proizvodnih linija prema potrebama proizvodnih zadataka. Inteligentne proizvodne linije za tokarenje s manje alatnih strojeva ili jednostavnijim zadacima obrade mogu usvojiti način pojednostavljenja jednog objekta za dovršetak operacija kao što su utovar, prijenos i istovar; U situacijama kada postoji mnogo zadataka alatnih strojeva ili složenih zadataka strojne obrade, kako bi se izbjegla složenost i sukob zadataka logističkog sustava, mogu se opremiti dvije ili više logističkih linija. Jedna linija služi za utovar sirovih ili polugotovih dijelova, jedna linija služi za međuprocesni transport, a druga linija se koristi za rezanje gotovih dijelova. Za inteligentne proizvodne linije za tokarenje s relativno jednostavnim scenarijima obrade, industrijski roboti mogu biti fiksirani i mogu dovršiti stezanje i dohvaćanje dijelova; Za složenije inteligentne proizvodne linije za tokarenje, mobilni roboti mogu se zasebno opremiti za distribuciju, hvatanje i oslobađanje dijelova na hodajućoj stazi. Prijenos dijelova između različitih radnih stanica dovršava RGV vozilo. Putem automatskog programiranja, RGV automobil može točno doći do unaprijed određene pozicije unutar određenog vremena, osiguravajući da industrijski roboti mogu lako prepoznati i uhvatiti dijelove. RGV automobil opremljen je uređajima za otpremu dijelova, a radionica korisnika može opremiti različite uređaje prema veličini i veličini obrađenih dijelova. Nakon što se učvršćenje napuni s dovoljno sirovih ili gotovih dijelova na svakoj poziciji, RGV vozilo radi kako bi dovršilo odgovarajući utovar, transport i istovar.
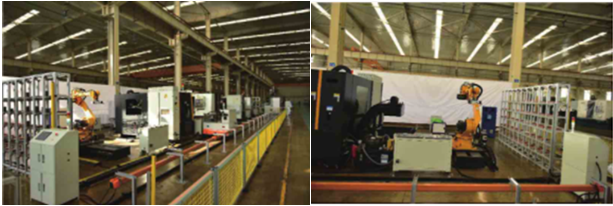
Slika 5 Logistička jedinica Slika 6 Jedinica za skladištenje gotovih proizvoda
Slika 6 prikazuje tipičnu jedinicu za skladištenje gotovog proizvoda koju je dizajnirao i proizveo Shaanxi Baoji Machine Tool Group Co., Ltd., a sastoji se od ormara za skladištenje, industrijskih robota, krajnjih efektora i hodajućih staza. Nakon što su dijelovi obrađeni, gotovi dijelovi se RGV vozilom transportiraju do mjesta rezanja, a industrijski robot kreće do mjesta rezanja. Krajnji efektor hvata gotove dijelove na temelju njihovih brojeva, a zatim industrijski robot prenosi gotove dijelove na određeno mjesto u skladišnom ormaru. Krajnji efektor zahtijeva poseban dizajn svake korisničke jedinice na temelju oblika i veličine obrađenih dijelova kako bi zadovoljio rad zahvata različitih dijelova. Ormar za odlaganje se sastoji od neovisnih malih ormarića iste veličine, koji se mogu brzo sastaviti i rastaviti između svakog ormarića. Za fiksne industrijske robote, korisnička radionica treba prilagoditi duljinu i visinu dizajniranog skladišnog ormara prema maksimalnoj radnoj visini i dometu industrijskog robota. Industrijski roboti opremljeni hodajućim stazama mogu se dizajnirati za duže ormare za skladištenje gotovih proizvoda. Roboti mogu povećati svoju radnu pokrivenost hodajući po tračnicama, koje se prema potrebama mogu postaviti kao ravne ili kružne. Za korisničke radionice s više ormara za pohranu ili ormare za pohranu gotovih proizvoda s različitim klasifikacijama dijelova, korisničke jedinice također mogu prilagoditi duljinu i oblik staze za hodanje. Na primjer, kružna staza može učiniti da jedan robot odgovara više ormara za pohranu gotovih proizvoda, postižući više usluga za jednog robota i poboljšavajući iskorištenost robota. Kada postoji veliki broj gotovih logističkih skladišnih ormara, potrebno je povećati duljinu staze za hodanje ili opremiti dva ili više industrijskih robota kako bi se osigurala učinkovitost logistike. Treba napomenuti da dizajn duljine staze za hodanje treba uzeti u obzir vrijeme hodanja robota i ne smije biti projektiran predugo. Ako je vrijeme hodanja robota predugo, to može dovesti do niske učinkovitosti distribucije logistike, uzrokujući nakupljanje gotovih dijelova u području rezanja, što rezultira nesrećama kao što su sudari dijelova, što povećava proizvodne rizike i smanjuje učinkovitost rada.
2 Upravljačka hijerarhija kontrolera alatnih strojeva
Kombinacija umjetne inteligencije i računalne tehnologije uvelike je unaprijedila razinu inteligencije CNC sustava, što se uglavnom odražava u različitim aspektima CNC sustava:
(1) Inteligentna primjena upravljanja unaprijed, mrežne identifikacije i samopodešavanja kontrolnih parametara za poboljšanje performansi vožnje;
(2) Korištenje tehnologije adaptivne kontrole za postizanje učinkovitosti i kvalitete inteligentne obrade;
(3) Primjena inteligentnih tehnologija kao što su ekspertni sustavi za postizanje inteligentne dijagnoze grešaka, inteligentnog nadzora i drugih aspekata kontrole procesa strojne obrade.
Tijekom procesa proizvodnje, razina upravljanja kontrolera alatnog stroja može se podijeliti na tri razine kao što je prikazano na slici 7, uključujući razinu upravljanja motorom, razinu upravljanja procesom i razinu nadzorne kontrole. Među njima, razina upravljanja motorom može postići praćenje položaja i brzine alatnog stroja putem opreme za detekciju stroja kao što su rešetke i enkoderi impulsa; Hijerarhija upravljanja procesom uglavnom uključuje praćenje sile rezanja, topline rezanja, trošenja alata itd. tijekom procesa obrade i podešavanje parametara procesa obrade; Hijerarhija nadzora i kontrole uzima dimenzijsku točnost, hrapavost površine i druge parametre obrađenog proizvoda kao ciljeve kontrole kako bi se poboljšala kvaliteta obrade proizvoda.
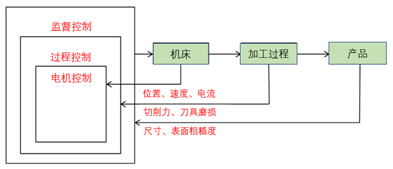
Slika 7 Upravljačka hijerarhija kontrolera alatnog stroja
1) Razvojni trendovi upravljanja inteligentnom obradom u inozemstvu
(1) Istraživanje strategije inteligentnog upravljanja: U području obrade upravljanja neuronskom mrežom, stručnjaci su predložili algoritam pretraživanja roja riba vođen rojem čestica za optimizaciju parametara obrade CNC alatnih strojeva. Predlaže se hibridna metoda temeljena na neuronskim mrežama i genetskim algoritmima za smanjenje računalne složenosti i utroška vremena neuronskih mreža, što zahtijeva iteraciju i konvergenciju procesa zbog utjecaja složenosti mreže. Provode se simulacijski eksperimenti na prepoznavanju značajki u planarnoj strojnoj obradi kako bi se pokazala njegova izvedivost. Netko je predložio model temeljen na genetskom algoritmu prikladan za rješavanje predviđanja male sile rezanja, čime se može postići predviđanje sile rezanja i optimizacija parametara rezanja.
(2) Primjena praćenja procesa strojne obrade: Pratite i pratite abnormalne pojave tijekom procesa strojne obrade, a zatim poduzmite mjere za zaustavljanje procesa strojne obrade i podešavanje parametara procesa obrade (kao što je brzina vretena) kako biste izbjegli oštećenje alatnog stroja. Nenormalne pojave tijekom procesa obrade mogu se pojaviti postupno, kao što je trošenje alata; Može se dogoditi i iznenada, kao što je oštećenje alata; Ili se može spriječiti, poput vibracija ili vibracija.
2) Domaći trend razvoja inteligentnog upravljanja strojnom obradom
Pod inteligentnom kontrolom, automatizirani sustavi mogu proaktivno otkloniti kvarove, jer mogu učinkovito povezati sve strojeve putem računalnog jezika tijekom procesa primjene i generirati povezani sustav obrade. Prema različitim senzorima, metodama upravljanja i ciljevima upravljanja koji se koriste, istraživanje praćenja procesa strojne obrade uglavnom se usredotočuje na sljedeće aspekte:
(1) Proučavanjem trošenja alata postići praćenje stanja obrade;
(2) Proučavanjem sile rezanja dobivene neizravno pomoću instrumenata za mjerenje sile ili struja motora, status procesa obrade može se poboljšati;
(3) Istraživanje offline optimizacije parametara u području CAM-a;
(4) Simulacijsko istraživanje inteligentnih upravljačkih algoritama obrade, itd.
3 Platforma usluge upravljanja punim životnim ciklusom CNC alatnog stroja
Inteligentna proizvodnja je pristup proizvodnji temeljen na informacijama usmjeren na cijeli životni ciklus proizvoda, postižući sveprisutne uvjete percepcije. Podaci i informacije su "krv" koja teče u inteligentnoj proizvodnji. Digitalizacija pretvara podatke u informacije, stvarajući korisnu vrijednost kroz umreženo i inteligentno donošenje odluka. Stoga je proizvodnja inteligentnih proizvoda vođena podacima. Cijelo arhiviranje životnog ciklusa proizvoda podijeljeno je u četiri faze.
(1) Faza proizvodnje komponenti: podaci o procesu nabave, podaci o proizvodnom procesu, zapisi o ispitivanju i skladištenju;
(2) Stadij pratećeg skladištenja proizvoda: pomoćni zapisi inspekcije skladištenja proizvoda, prateće informacije o narudžbenici proizvoda;
(3) Faza otklanjanja pogrešaka alatnog stroja: podaci o procesu proizvodnje alatnog stroja, podaci o ispitivanju i podešavanju tvornice alatnog stroja, zapisi tvornice alatnog stroja;
(4) Faza primopredaje alatnog stroja: pokretanje korisnika, snimanje podataka o prilagodbi stroja, samoodržavanje, popravak jednog ključa, zapisi o korisničkom održavanju i podaci o korisničkom korištenju.
Uslužna platforma za upravljanje punim životnim ciklusom CNC alatnih strojeva primjenjuje ključne tehnologije kao što su Internet stvari, usluge u oblaku i veliki podaci za prikupljanje podataka o punom životnom ciklusu CNC alatnih strojeva od projektiranja, obrade, otklanjanja pogrešaka alatnih strojeva i korisnikove primopredaje i upotrebe . Uspostavlja bazu podataka arhive alatnih strojeva, provodi sljedivost informacija o punom životnom ciklusu i pruža korisnicima daljinsko praćenje opreme, upravljanje statistikom proizvodnje, upravljanje opremom i usluge održavanja. Slika 8 prikazuje arhitekturu tehnologije BOCHICLOUD tvrtke Shaanxi Baoji Machine Tool Group Co., Ltd. Glavna prednost Baoji Clouda njegove su funkcije rada i održavanja:
(1) Baza znanja o slučajevima greške: pružanje korisnicima rješenja za greške;
(2) Popravak kvarova: internetski popravak kvarova na opremi, pravovremeno slanje naloga za popravak i brzo praćenje od strane inženjera;
(3) Redovito održavanje: pratite promjene performansi opreme tijekom njenog životnog ciklusa i osigurajte prilagođene planove održavanja;
(4) Predviđeno održavanje: Predvidite potencijalne rizike kvara opreme i osigurajte pravodobne rezervne dijelove.
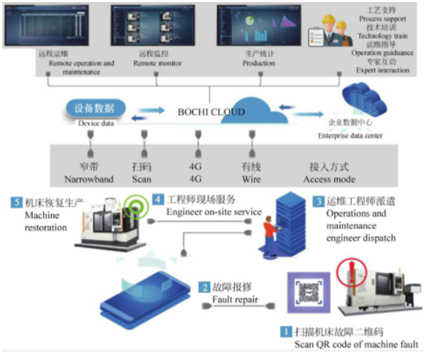
Slika 8 BOCHICLUD tehnička arhitektura [4]
4 Integracija sustava digitalnih proizvodnih linija
S brzim razvojem tehnologije integriranog upravljačkog sustava, automatizirane proizvodne linije kreću se prema višim razinama automatizacije i integracije. Integrirano upravljanje proizvodnim linijama je umrežavanje inteligentnih uređaja koje je potrebno povezati kroz određenu mrežu, čineći ih cjelinom, integrirajući i međusobno djelujući interne informacije za postizanje ciljeva kontrole. Postoje dvije vrste integrirane kontrole za proizvodne linije: integracija opreme i integracija informacija. Integracija uređaja je integracija različitih uređaja s neovisnim funkcijama upravljanja u organsku cjelinu putem mreže. Ova cjelina je integrirani sustav upravljanja koji je neovisan i povezan, a može se konfigurirati prema različitim proizvodnim potrebama. Informacijska integracija je primjena koncepta funkcionalnog modularnog dizajna za postizanje dinamičke raspodjele resursa, nadzor uređaja, prikupljanje i obradu podataka, kontrolu kvalitete i druge funkcije, formiranje osnovnih funkcionalnih modula uključujući neovisnu kontrolu i druge funkcije obrade. Svaki funkcionalni modul ostvaruje standardizirano međusobno povezivanje, a specifični načini upravljanja i strategije raspoređivanja koriste se za izgradnju funkcionalnih jedinica za postizanje očekivanih ciljeva, čime se postiže integrirana kontrola.
Tradicionalna poduzeća za automatizaciju usredotočuju se na implementaciju automatizacije na razini opreme, ali nisu upoznata sa sustavima više razine kao što je SCADAMES/ERP, što dovodi do zanemarivanja digitalnog prikupljanja informacija o proizvodnoj liniji i horizontalnog i vertikalnog toka proizvodnih informacija. MES/ERP i druga poduzeća koja se bave softverskim sustavima fokusiraju se na analizu podataka i kontrolu implementacije na višoj razini sustava. Teško je uključiti hardverske uređaje i metode upravljanja s različitim modelima izvedbenih uređaja i kontrolera na nižoj razini, što utječe na vertikalni protok informacija. Digitalnim mjerenjem može se postići digitalno prikupljanje i kruženje informacija o proizvodnji (ključni parametri), što može srušiti prepreke između gornjeg sustava i donje proizvodne linije, osloboditi postojeću visokokvalitetnu produktivnost i ubrzati razvojni proces kineskog prerađivačka industrija. Integriranjem dizajna alata, proizvodnje i tehnologija upravljanja, izgradnjom digitalne proizvodne linije za alate i postizanjem glatkog protoka podataka u svim fazama procesa razvoja alata, uloga digitalne tehnologije u procesu razvoja alata može se u potpunosti iskoristiti, čime se poboljšava točnost i učinkovitost proizvodnje alata, skraćivanje razvojnih ciklusa i smanjenje troškova razvoja.
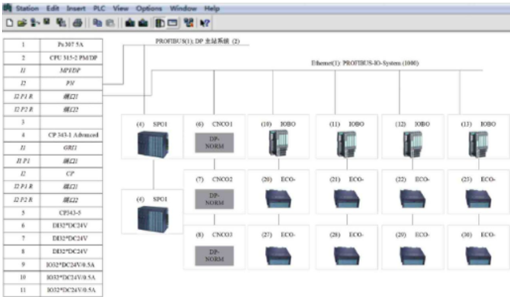
Integrirano upravljanje proizvodnim linijama je organska cjelina koja spaja komunikacijske, računalne i automatizacijske tehnologije. Kako bi koordinirao rad različite opreme i podsustava u proizvodnoj liniji, sustav usvaja PLC i njegov distribuirani udaljeni I/O modul kako bi se postiglo centralizirano upravljanje i decentralizirana kontrola proizvodnih jedinica; U isto vrijeme, PLC prima upravljanje od gornjeg MES sustava, uključujući provjeru informacija operatera, kontrolu proizvoda, upravljanje materijalima i druge informacije. Struktura sustava upravljanja proizvodnom linijom prikazana je na slici 9, a komunikacijski sadržaj uključuje identifikaciju operatera, status tijela proizvodne linije, informacije o robotu, informacije o obradi obratka, radni status alatnog stroja i razne informacije o greškama.
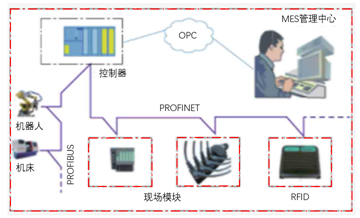
Slika 9. Shematski dijagram strukture upravljačkog sustava proizvodne linije
Hardverska konfiguracija kontrolnog sustava prikazana je na slici 10, koja koristi PROFINET mrežu za komunikaciju s osnovnim terenskim IO uređajima. IO uređaji uključuju module s Ethernet funkcionalnošću kao što su modul polja IM151-3PN, ulazno/izlazni modul ET200ecoPN, komunikacijski modul RF180C, itd. Kako bi dijelili podatke s drugim PLC sustavima u radionici, upravljački sustav također opremljen industrijskom PN/PN spojnicom. Preko ovog mosta može se ostvariti razmjena informacija između automatske proizvodne linije i ostalih PLC sustava u radionici. U isto vrijeme, kako bi se osigurala pouzdanost proizvodnje, između kontrolera svake jedinice koriste se optičke prstenaste mrežne veze. Nakon što MES sustav otkaže, kontrolni sustav može normalno raditi bez MES sustava.