


Uobičajeni nedostaci i njihovi uzroci u procesu žigosanja
Kalup za štancanje je posebna procesna oprema koja obrađuje materijale u dijelove (ili poluproizvode) u obradi štancanjem. Klasificirajte prema prirodi procesa: matrica za probijanje, matrica za savijanje, matrica za duboko izvlačenje, matrica za oblikovanje, itd. Klasifikacija na temelju stupnja kombinacije procesa: jednostruki kalup, kompozitni kalup i progresivni kalup.
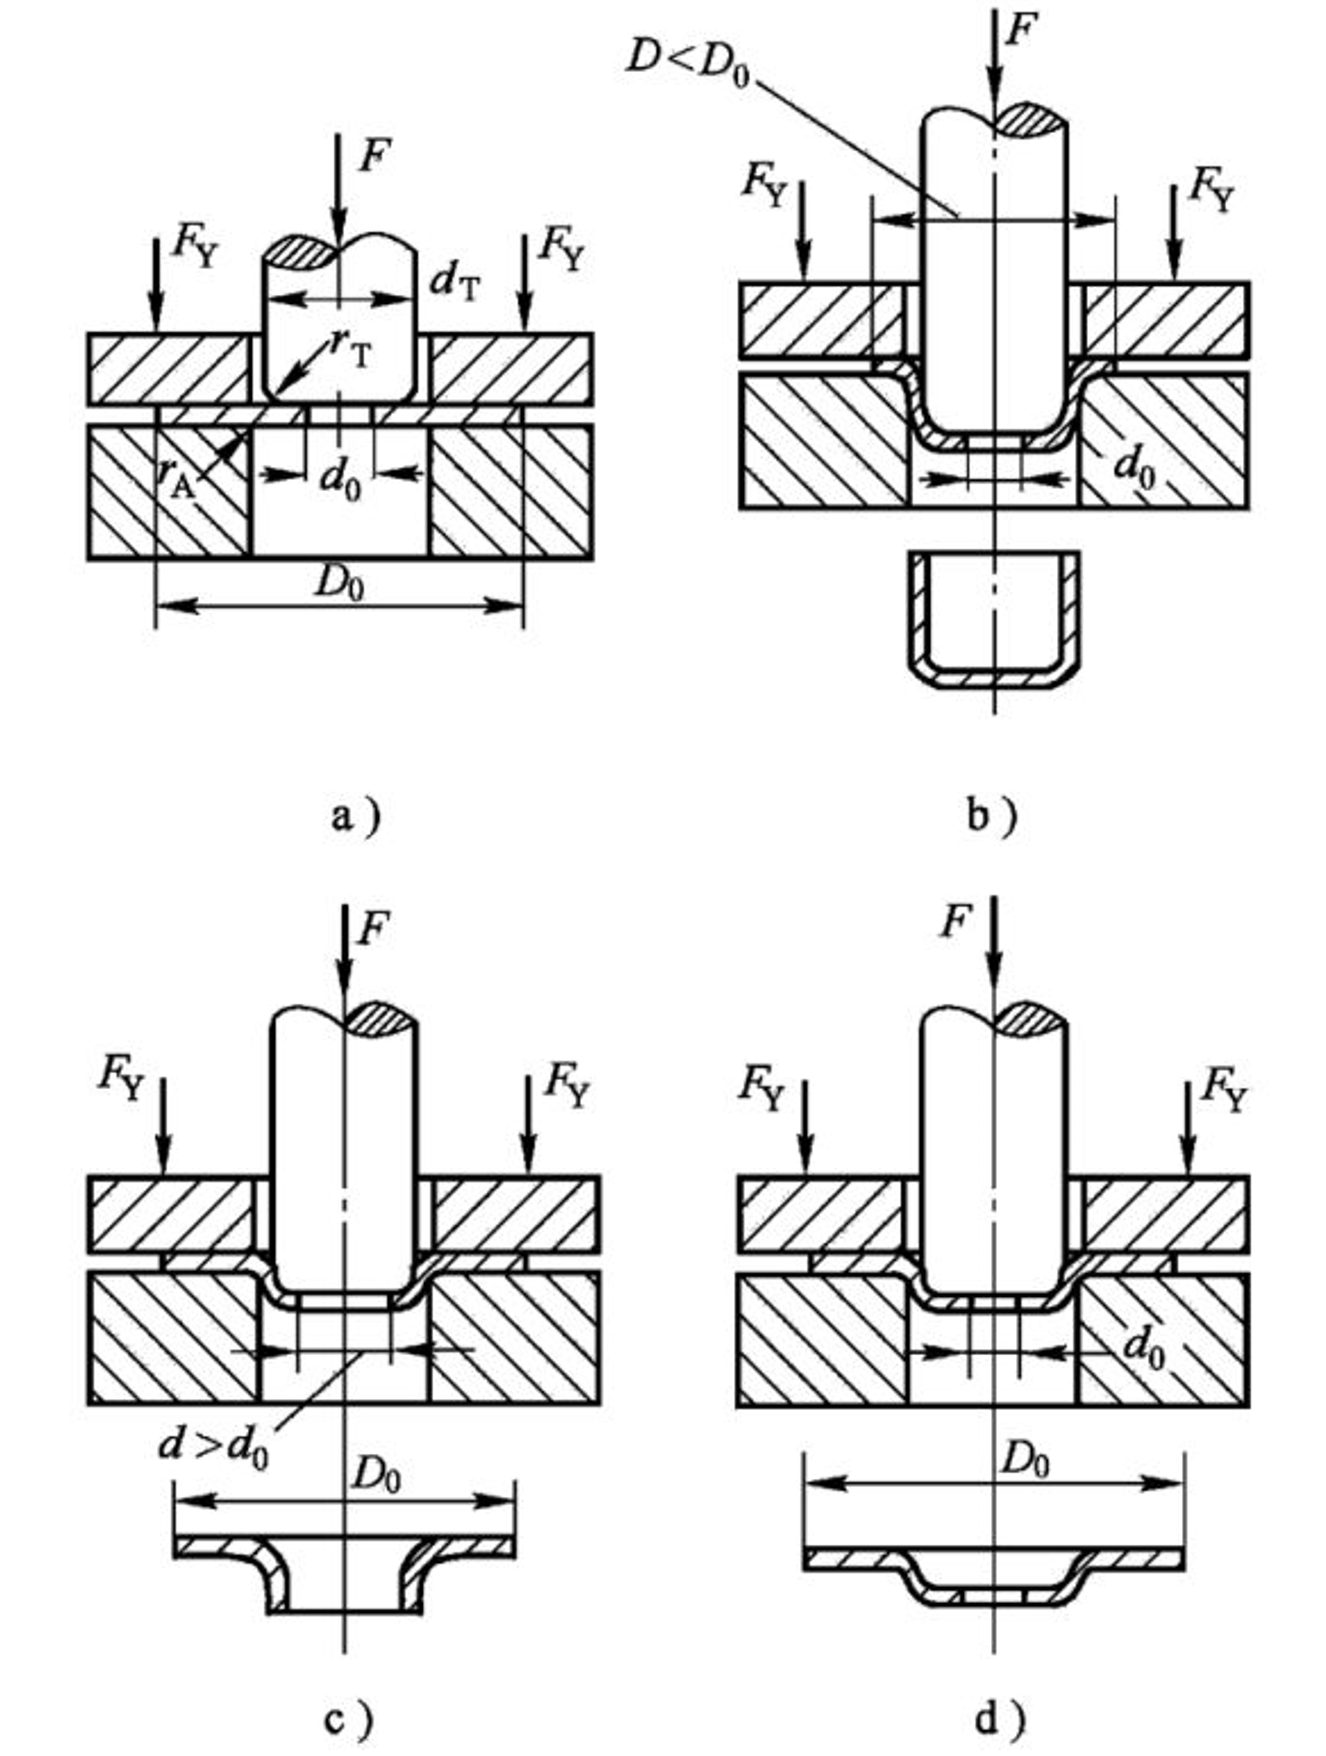
a) Matrica za oblikovanje b) Matrica za izvlačenje c) Matrica za rubove d) Matrica za izbočenje
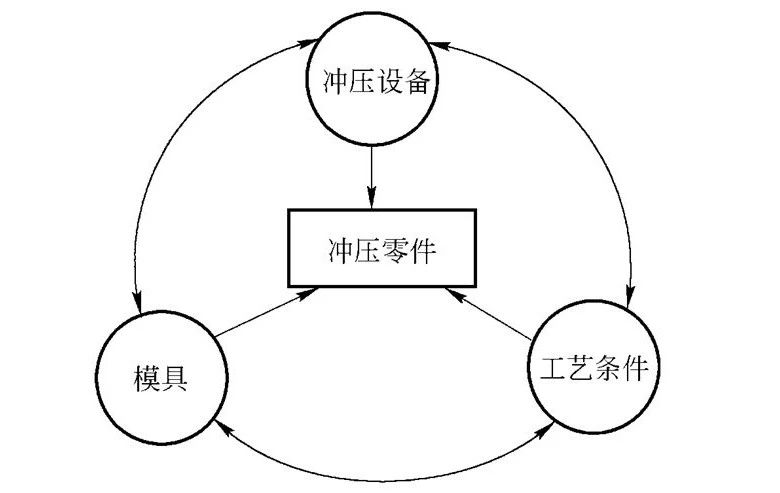
Tri elementa proizvodnje žigosanja: razuman postupak žigosanja, napredni kalupi i učinkovita oprema za žigosanje.
1. Blanširanje, bušenje i obrezivanje
Nedostaci: Prekomjerne neravnine, deformacija, površinske ogrebotine, neusklađenost veličine, rupe koje nedostaju itd.
1) Prekomjerni neravnine: razmak između konveksnog i konkavnog kalupa je prevelik ili premalen; Trošenje oštrice; Loša točnost navođenja; Položaji konveksnih i konkavnih kalupa nisu koncentrični.
2) Deformacija: razmak rupa je premalen; Loše pristajanje između tlačne ploče i konkavne površine modela; Prevelik razmak, itd.
3) Površinske ogrebotine: postoje pojave poput povlačenja i povlačenja tijekom rada; Ogrebotine i druga oštećenja tijekom procesa rezanja lima.
4) Neusklađenost veličine: neadekvatno hranjenje; Oštećen ili labav uređaj za pozicioniranje, pomicanje položaja itd.
5) Manje rupe: bušilica je slomljena; Nedovoljna duljina bušilice, itd.
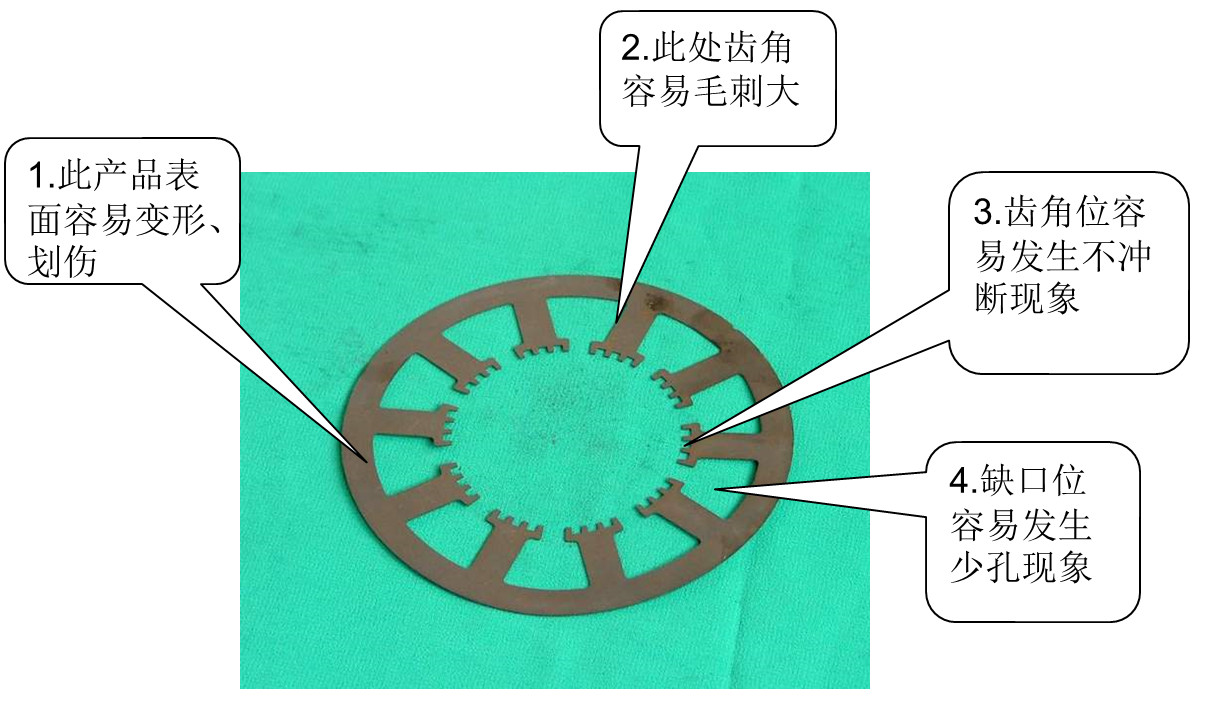
Mjesta defekta sklona su pojavi u proizvodima kao što su rezanje, probijanje i obrezivanje
2. Crtanje
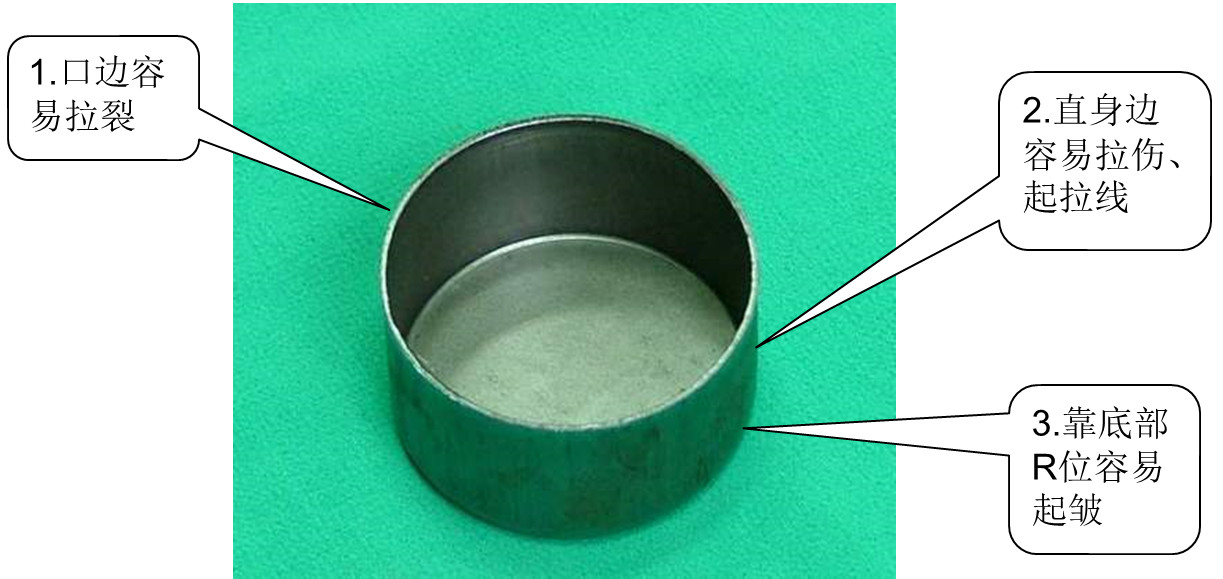
Crtani proizvodi skloni su mjestima oštećenja
3. Prirubnica
Nedostaci: neravnomjerno okretanje, nedosljedna visina okretanja, grubo okretanje, napuknuto okretanje itd.
1) Neravnomjerno okretanje: Razmak između konveksnog i konkavnog kalupa je prevelik.
2) Nedosljedna visina okretanja: neravnomjeran razmak između konveksnih i konkavnih kalupa; Netočno pozicioniranje; Veličina ispuštenih dijelova nije točna.
3) Okretanje i grubljenje: Na rubu oštrice postoje ožiljci; Nečistoće na površini dijelova; Tvrdoća oštrice je preniska.
4) Obrubljivanje i pucanje: velike neravnine tijekom obrezivanja rubova; Razmak između konveksnog i konkavnog kalupa je premali; Oblik okrenutog ruba se naglo mijenja.
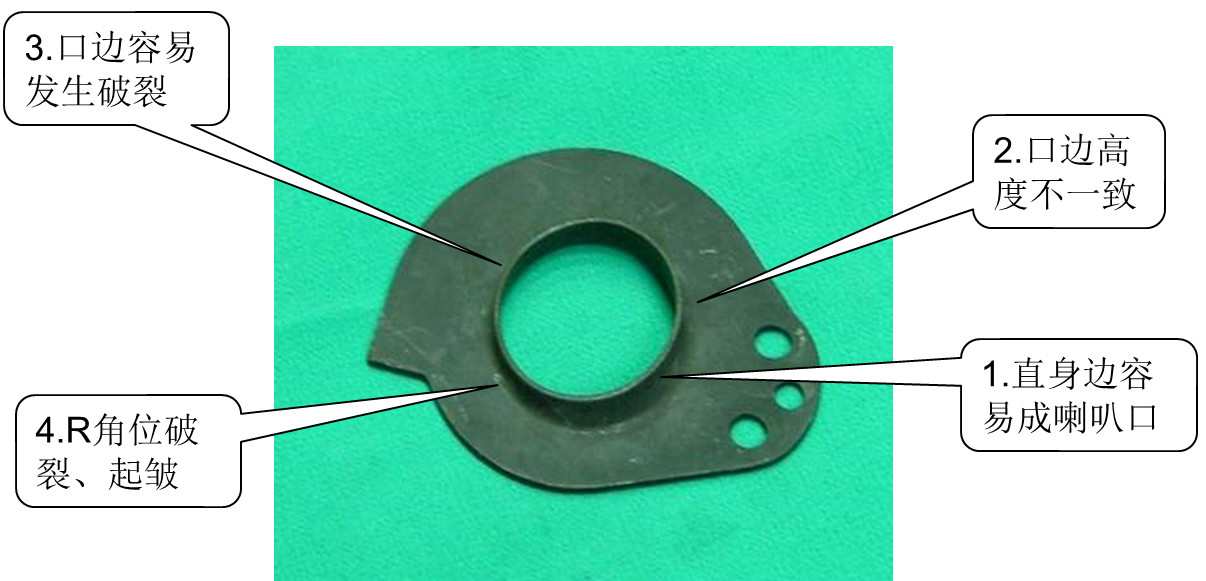
Proizvodi s preklopima skloni su mjestima oštećenja
4. Savijanje
Nedostaci: Nekvalificirani kut savijanja, napuknuti rub savijanja, stepenice na R kutu savijanja, itd.
1) Nekvalificirani kut savijanja: Razmak između konveksnog i konkavnog kalupa je prevelik, a odgovarajući kut između konveksnog i konkavnog kalupa ne odgovara. Debljina materijala ploče je neujednačena.
2) Slomljen rub za savijanje: razmak između konveksnog i konkavnog kalupa je premali; Kut savijanja je premali; Pretjerana sila udarca i velika brzina; Materijal ploče je malo tvrd.
3) Kut savijanja R s koracima: kut savijanja konveksnih i konkavnih kalupa je prevelik; Preveliki vanjski R kut; Sila savijanja je premala.
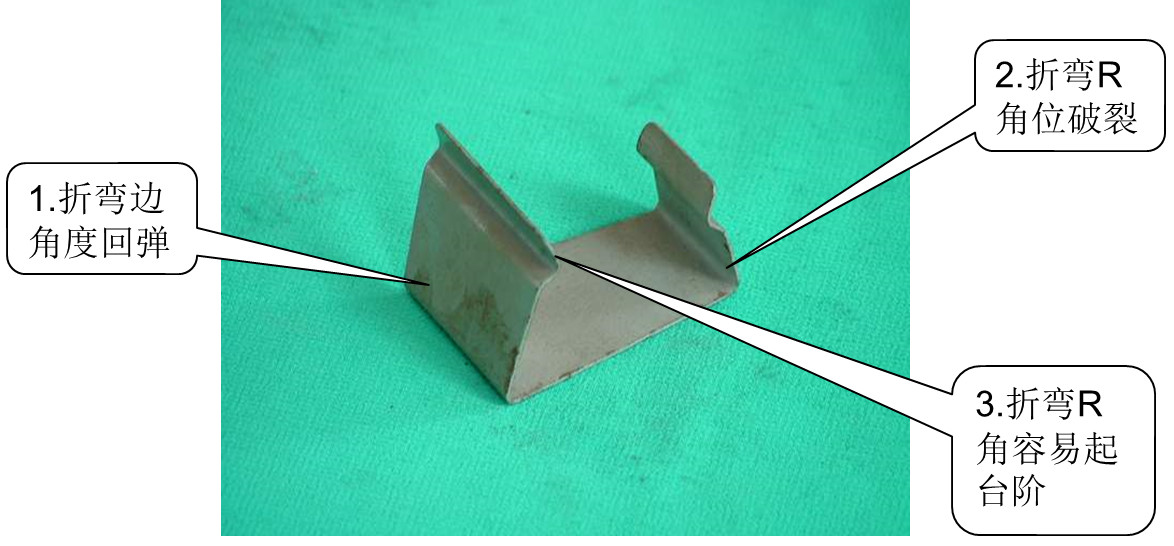
Mjesto gdje su sklone pojave nedostataka u savijenim proizvodima
5. Rupa za skakanje otpada
1) Duljina udarca nije dovoljna. Umetnite bušilicu u konkavni kalup u skladu s oštricom bušilice i dodajte 1 mm da zamijenite bušilicu;
2) Razmak između konkavnih kalupa je prevelik. Izrežite kalup kako biste smanjili razmak ili koristite stroj za premazivanje da biste smanjili razmak;
3) Ako bušilica ili predložak nisu demagnetizirani, upotrijebite demagnetizator da demagnetizirate bušilicu ili šablonu.
6. Blokada otpada
1) Male ili neusklađene rupe za pražnjenje povećavaju rupe za pražnjenje kako bi se osiguralo glatko pražnjenje;
2) Otvor za materijal ima skošenja, povećajte veličinu otvora za materijal kako biste uklonili skošenje;
3) Rub za rezanje nije sužen, a konus za rezanje linije ili ekspanziona rupa na suprotnoj strani smanjuju duljinu ravnog položaja zida;
4) Ravni položaj stjenke oštrice je predugačak, a bušenje na suprotnoj strani skraćuje ravan položaj stjenke oštrice;
5) Rub oštrice se srušio, uzrokujući oštar rub, što je rezultiralo začepljenjem materijala i ponovnim brušenjem ruba oštrice.
7. Loš izgled
1) Rub oštrice se skupio, uzrokujući da oštrica postane prevelika i ponovno brusi rub oštrice;
2) Razmak između izbijača i matrice je prevelik, a žica je izrezana u blok i razmak je ponovno usklađen;
3) Glatkoća konkavne oštrice matrice je loša, a polirani rub oštrice je u ravnom položaju zida;
4) Razmak između probijača i matrice je premalen, sačuvajte matricu i prilagodite razmak;
5) Sila gornjeg materijala je prevelika, izvucite oštricu unatrag kako biste zamijenili oprugu i smanjili silu gornjeg materijala.
8. Neravnomjerno podrezivanje
1) Pozicioniranje pomaka podešavanja pozicioniranja;
2) Postoji jednostrano oblikovanje, povećanje sile povlačenja i pritiskanja materijala i podešavanje položaja;
3) Greška u dizajnu, koja je rezultirala neravnim spajanjem alata i ponovnim reznim rubovima;
4) Hranjenje nije dopušteno prilagoditi hranilicu;
5) Postoji pogreška u izračunu koraka hranjenja. Ponovno izračunajte korak i promijenite položaj alata.
9. Probijač je sklon lomu
1) Visina zatvaranja je preniska, a oštrica proboja je predugačka. Podesite visinu zatvaranja;
2) Nepravilno pozicioniranje materijala uzrokovalo je da probijač zareže jednu stranu, a uređaj za pozicioniranje ili uvlačenje se slomi zbog nejednake sile;
3) Otpadni materijal iz donjeg kalupa blokira oštricu, uzrokujući lomljenje bušilice i ponovno bušenje velike rupe za ulaganje kako bi se osiguralo glatko uvlačenje;
4) Popravite ili ponovno izrežite fiksni dio (stezaljka) bušilice s dijelom vodilice kako bi se bušilica glatko pomicala gore-dolje (udarala o ploču) u pomaku;
5) Loše vođenje daske uzrokovalo je jednostranu silu na bušilicu i popravak razmaka između dasaka;
6) Oštrica bušilice je prekratka, što smeta ploči za bušenje i zamjenjuje bušilicu, povećavajući duljinu dijela oštrice;
7) bušač nije pravilno fiksiran, a ako se pomiče gore-dolje, treba ga ponovno popraviti kako bi se spriječilo njegovo pomicanje gore-dolje;
8) Oštrica bušilice nije oštra i potrebno ju je ponovno izbrusiti;
9) Površina bušilice je izgrebena i izložena neravnomjernoj sili tijekom uklanjanja materijala. Ponovno zamijenite bušilicu;
10) Udarac je pretanak, predug, a snaga nije dovoljna. Ponovno promijenite vrstu bušenja;
11) Tvrdoća bušilice je previsoka, a materijal bušilice nije odgovarajući. Zamijenite materijal za bušenje i prilagodite tvrdoću toplinske obrade.
10. Željezne strugotine
1) Ponovno izračunajte položaj armature ili položaj savijanja zbog neusklađenosti armature;
2) Ako je razmak savijanja premali, istisnite željezne strugotine kako biste ponovno podesili razmak ili izbrusite oblikovani blok ili izbrusite oblikovani proboj;
3) Konveksni kalup za savijanje je preoštar za popravak R kuta;
4) Ako ima premalo materijala za rezni rub, ponovno spojite rezni rub;
5) Pritisna šipka je preuska i treba je ponovno brusiti.
11. Loše nicanje
1) Središte donje rupe pupoljka ne podudara se sa središtem probijanja pupoljka kako bi se odredio točan središnji položaj, ili pomaknite položaj probijača pupoljka ili ga pomaknite u položaj prije bušenja ruba pupoljka visokog ruba niskog ili čak i puknuti ili prilagoditi položaj;
2) Neravnomjeran razmak između konkavnih kalupa, što rezultira malim ili čak slomljenim razmacima između klica, visokih rubova i klica za popravak rubova;
3) Dno bušotine s klijanjem ne ispunjava zahtjeve, što rezultira visinom klijanja i ponovnim izračunavanjem otvora dna bušotine, povećanjem ili smanjenjem odstupanja promjera prethodno izbušenih rupa, pa čak i pucanjem.
12. Loše oblikovanje
1) Konveksna matrica za oblikovanje je preoštra, što uzrokuje pucanje materijala. Konveksna matrica koja se oblikuje treba biti obrezana pod R kutom, a rezni rub treba biti odgovarajuće obrezan pod R kutom;
2) Duljina izbojca za oblikovanje nije dovoljna, što rezultira nemogućnošću izračuna točne duljine izbijača i podešavanja stvarne duljine izbijača kako bi se ispunili zahtjevi za oblikovanje;
3) Proboj za oblikovanje je predug, što uzrokuje deformaciju materijala na mjestu oblikovanja. Važno je odrediti točnu duljinu bušilice i prilagoditi stvarnu duljinu bušilice kako bi zadovoljila zahtjeve dok ne pukne;
4) Nedovoljna količina materijala na mjestu formiranja uzrokuje vlačne pukotine. Izračunajte materijal za rasklapanje ili popravite R kut ili smanjite visinu oblikovanja;
5) Loše pozicioniranje, što uzrokuje defekte kalupljenja. Podesite pozicioniranje ili uređaj za hranjenje;
6) Formirajući razmak je premalen, što uzrokuje kidanje ili deformaciju i prilagođavanje razmaka.
13. Dimenzije savijanja
1) Kutna pogreška uzrokovana nenamještenim kalupom dovodi do odstupanja u veličini, loše visine zatvaranja ili loše kutne razlike;
2) Nedovoljna elastičnost uzrokuje loš kut, što rezultira odstupanjem dimenzija i zamjenom opruge;
3) Materijal ne ispunjava zahtjeve, što rezultira lošim kutom i zamjenom veličine ili ponovnim podešavanjem odstupanja razmaka;
4) Odstupanje debljine materijala uzrokuje kutne defekte, što rezultira odstupanjem veličine. Određuje se debljina materijala i materijal se zamjenjuje ili se ponovno podešava razlika razmaka;
5) Nepravilno pozicioniranje dovodi do odstupanja u veličini. Podešavanje pozicioniranja čini veličinu OK;
6) Greške u dizajnu ili obradi dovode do isprekidanog zavarivanja i brušenja između savijenih blokova za javnu montažu, uklanjajući praznine između blokova i rezultirajući malim dimenzijama savijanja;
7) Oblikujuća ploča nema R-kut, a pod normalnim okolnostima, visina savijanja formirajuće javne popravke R-kuta je premala;
8) Dimenzije savijanja s obje strane su prevelike za tlačnu armaturu;
9) Jednostrano savijanje i povlačenje uzrokuju nestabilnost veličine, povećavaju silu opruge, prilagođavaju položaj;
10) Nerazumne praznine, koje uzrokuju loše kutove i odstupanja dimenzija, popravite praznine;
11) Visina sklopivog noža nije dovoljna, a bušilica za savijanje je prekratka da bi stala u sklopivi nož. Ovo povećava visinu sklopivog noža, uzrokujući da probijač za savijanje stane u položaj sklopivog noža što je više moguće, što rezultira nepovoljnijim kutovima;
12) Prilikom savijanja, brzina je prevelika, što uzrokuje deformaciju u korijenu savijanja. Podesite omjer brzine i odaberite razumnu brzinu;
13) Struktura je nerazumna, a sklopivi nož nije umetnut u fiksni predložak. Prilikom ponovnog glodanja utora i umetanja preklopnog noža u šablonu za utiskivanje, razmak postaje veći;
14) Tvrdoća oblikovane muške toplinske obrade nije dovoljna, što dovodi do loma tlačnog voda ili spljoštenja reformiranog muškog tlačnog voda.
14. Nema pražnjenja
1) Nepravilno postavljanje ili podešavanje uređaja za pozicioniranje ili hranjenje;
2) Nedovoljno izbjegavanje, brušenje i izbjegavanje;
3) Stup unutarnje vodilice je oštećen, što uzrokuje lošu izradu ploče. Zamijenite stup unutarnje vodilice;
4) Zamijenite bušilicu ako se vuče ili površina nije glatka;
5) Razumno preuredite položaj gornje igle za materijal;
6) Nedovoljna sila gornjeg materijala ili nedovoljna sila skidanja, zamijenite oprugu gornjeg materijala ili oprugu za skidanje;
7) Koordinacija između bušilice i stezne ploče nije glatka, a popravak bušilice i stezne ploče čini koordinaciju između bušilice i stezne ploče glatkom;
8) Ako oblikovani klizač ne pristaje glatko, podesite klizač i utor za vođenje kako bi glatko pristajali;
9) Neodgovarajuća toplinska obrada tijekom izrade ploče, deformacija nakon žigosanja tijekom određenog vremenskog razdoblja, ponovno brušenje i izrada ploče radi ispravljanja deformacije;
10) Ako je bušilica predugačka ili duljina igle za gornji materijal nije dovoljna, povećajte duljinu igle za gornji materijal ili je zamijenite bušilicom odgovarajuće duljine;
11) Zamijenite bušilicu kada je bušilica slomljena;
12) Predložak nije magnetiziran, a obradak se podiže da demagnetizira predložak.
15. Nesmetana dostava materijala
1) Kalup nije ispravno poravnat, što rezultira time da traka materijala nije u istoj ravnoj liniji kao dodavač i kalup koji se ponovno poravnava ili se dodavač prilagođava;
2) Stroj za izravnavanje ili zamjena materijala za neravnomjerno podešavanje trake;
3) Neistovar uzrokuje neravnomjerno hranjenje, pogledajte rješenja bez istovara;
4) Prečvrsto namjestite položaj;
5) Podesite klin za navođenje ako je pretijesan ili ako je ravan zid predug;
6) Ako bušilica nije ispravno učvršćena ili je predugačka i ometa traku materijala, zamijenite je bušilicom odgovarajuće duljine i ponovno popravite;
7) Gornja igla materijala je prekratka, što uzrokuje smetnje između trake materijala i formiranog bloka. Podesite duljinu gornje igle za materijal kako biste izbjegli smetnje;
8) Nepravilan raspored položaja plutajućeg bloka i podešavanje položaja plutajućeg bloka.
16. Loše zakivanje
1) Neodgovarajuća visina zatvaranja kalupa, neadekvatno zakivanje i podešavanje visine zatvaranja;
2) Izradak nije na mjestu, a odstupanje pozicioniranja je podešeno;
3) Prije zakivanja, ako je obradak neispravan, provjerite otvor za izdanak. Pogledajte rješenje za defekt rupe klice kako biste potvrdili je li rupa za zakivanje skošena. Ako nema skošenja, povećajte skošenje;
4) Ako duljina bušilice za zakivanje nije dovoljna, zamijenite je bušilicom odgovarajuće duljine;
5) Potvrdite da bušilica za zakivanje ne ispunjava zahtjeve i upotrijebite bušilicu za zakivanje koja ispunjava zahtjeve.
17. Nedostaje ili instaliran
1) Pažljivo i pogrešno bušenje tijekom slučajnog sastavljanja;
2) Udarci bez oznaka smjera označavaju se ubodima u smjeru.
18. Neispravna ugradnja vijaka
1) Nepoznavanje debljine šablone, znajući da je debljina šablone preduga ili prekratka;
2) Nedovoljno pažljiv i dovoljno neiskusan da odabere odgovarajuće vijke.
19. Demontaža i montaža kalupa
1) Ako se rupa za iglu ne obriše, treba obrisati rupu za iglu i iglu. Prilikom rastavljanja kalupa prvo treba ukloniti klin za pozicioniranje. Ako je kalup lako oštetiti, prvo ga treba voditi vijcima, a zatim izbušiti rupu za klin za pozicioniranje;
2) Nemojte oštetiti rupu za iglu kada je program za kalup neispravan i kada je igla ispuštena.
20. Zatik za pozicioniranje
1) Kada je stjenka rupe hrapava ili izgrebana, što uzrokuje pretijesnu montažu kalupa, pažljivo provjerite je li rupa za iglu hrapava, inače bi rupu za iglu koja se ne može izbušiti trebalo ponovno razbušiti;
2) Ako je rupa za klin pomaknuta ili ispod nema rupe za izlaz, dodajte rupu za izlaz za klin za pozicioniranje.
21. Proljeće predugo
1) Ne obraćajući pozornost na mjerenje dubine otvora za oprugu, izračunavanje količine kompresije opruge i ponovnog odabira, ne može se pritisnuti;
2) Nedovoljno oprezno, nedostatak iskustva, odgovarajuća donja mrtva točka opruge.


